
1. ছাঁচনির্মাণ এবং কোর-মেকিং মেশিনের জন্য সাধারণ অপারেটিং পদ্ধতি মেনে চলুন।
2. মোল্ড-স্ট্রিপিং পর্বের সময়, ইজেক্টর পিনগুলি অবশ্যই মসৃণ এবং সিঙ্ক্রোনাসভাবে উঠতে হবে; অন্যথায়, মেরামতের জন্য রক্ষণাবেক্ষণ কর্মীদের অবহিত করুন।
3. কম্প্যাকশন পর্বের সময়, বালি-প্রেসিং ক্রসবিম সমাবেশ অবশ্যই মসৃণভাবে ঘোরাতে হবে; আকস্মিক আন্দোলন এড়িয়ে চলুন যা প্রভাব বা শক হতে পারে।
4. উৎপাদনের আগে এবং পরে, অপারেটরদের অবশ্যই ছাঁচগুলির অবস্থা যাচাই করতে হবে এবং নিশ্চিত করতে হবে যে বাইরের ছাঁচ এবং মূল ছাঁচের জন্য লোকেটিং পিনগুলি সঠিকভাবে সারিবদ্ধ হয়েছে৷
5. ছাঁচনির্মাণ মেশিন পরিচালনা করার সময় অপারেটরদের অবশ্যই মনোযোগী এবং মনোযোগী থাকতে হবে।
6. ছাঁচ সমাবেশ (ফ্লাস্ক বন্ধ করার) সম্পন্ন করার পরে, প্রক্রিয়া নির্দিষ্টকরণ অনুযায়ী মনোনীত ঢালা স্টেশনে (বা লাইন) ছাঁচ পরিবহন করুন। ছাঁচগুলি সুন্দরভাবে সাজান এবং ওজন বা ক্ল্যাম্প ব্যবহার করে সুরক্ষিত করুন। কোনো বিবিধ আইটেম পরিষ্কারভাবে চিহ্নিত করুন।
7. বালির ফ্লাস্ক অত্যধিক উঁচুতে স্তূপাকার করবেন না (সাধারণত দুই মিটারের বেশি নয়); দুর্ঘটনা প্রতিরোধে সরঞ্জামগুলি সুন্দরভাবে সংগঠিত রাখুন।
8. আগুনের ঝুঁকি রোধ করতে ব্লোটর্চ ব্যবহার করার সময় সতর্কতা অবলম্বন করুন; শুধুমাত্র লো-ভোল্টেজ ব্যবহার করুন (36V এর নিচে) পোর্টেবল ওয়ার্ক লাইট-হাই-ভোল্টেজ (220V বা তার বেশি) বাল্ব কঠোরভাবে নিষিদ্ধ।
9. ছাঁচনির্মাণ মেশিনের সাথে একটি ওভারহেড ক্রেন ব্যবহার করার সময়, প্রথমে ত্রুটিগুলির জন্য উত্তোলন গিয়ারটি পরীক্ষা করুন৷ নিশ্চিত করুন যে হুকটি নিরাপদে সংযুক্ত রয়েছে এবং উত্তোলনের আগে চেইনটি টান আছে; কোণ উত্তোলন এবং ওভারলোডিং কঠোরভাবে নিষিদ্ধ।
10. ঝুলে থাকা বালির ফ্লাস্কের নীচে কখনও ছাঁচ মেরামত করবেন না। বড় বালির ফ্লাস্কগুলি খোলার সময়, উল্টে দেওয়ার বা সেট করার সময়, সেগুলিকে নিরাপদে সমর্থন করার জন্য বর্গাকার ব্লক ব্যবহার করুন৷
11. মেশিনের সাথে ব্যবহৃত বালির ফ্লাস্কগুলি অবশ্যই কাঠামোগতভাবে সাউন্ড হতে হবে; লিফটিং লগ/হ্যান্ডেলগুলি অবশ্যই অক্ষত, ফাটলমুক্ত এবং অবিকৃত হতে হবে।
ছাঁচনির্মাণ মেশিন অপারেটিং পদ্ধতি:
জনপ্রিয় পণ্য

স্বয়ংক্রিয় মাল্টি যোগাযোগ Flaskless ছাঁচনির্মাণ মেশিন
বালি ছাঁচ একটি ফ্লাস্ক ছাড়া গঠিত হয়. স্বয়ংক্রিয় মাল্টি কন্টাক্ট ফ্লাস্কলেস মোল্ডিং মেশিন অনুভূমিক বিভাজন ব্যবহার...
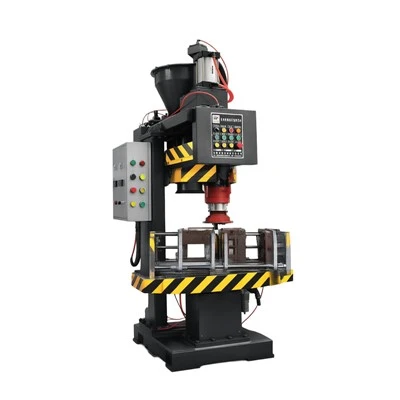
অনুভূমিক-পার্টিং হট বক্স কোর শ্যুটার
অনুভূমিক বিভাজন হট বক্স কোর শুটার কোর ডিজাইনের জন্য উপযুক্ত যেখানে বিভাজনের দিকনির্দেশ এবং গহ্বরে অ্যাক্সেস...

স্যান্ড কোর মেকিং মেশিন
অপারেটররা সরঞ্জাম পরিবর্তন না করে স্বয়ংক্রিয় উত্পাদনে স্যুইচ করার আগে ম্যানুয়াল মোডে ট্রায়াল কোর তৈরি করতে পারে।...

স্বয়ংক্রিয় কোর শ্যুটার
স্বয়ংক্রিয় কোর শ্যুটার PLC নিয়ন্ত্রণ ব্যবহার করে এবং ম্যানুয়াল, একক-চক্র এবং স্বয়ংক্রিয় অপারেটিং মোড সমর্থন...

ছোট মেশিন যন্ত্রাংশ
সাধারণ মাত্রা হল Ø240-380 মিমি ব্যাস এবং 10-30 মিমি বেধ। Ra 1.6–3.2 μm পৃষ্ঠের রুক্ষতা সহ মেশিনিং নির্ভুলতা...

রক ড্রিল অংশ
রক ড্রিল যন্ত্রাংশগুলি সংকর স্ট্রাকচারাল স্টিল বা পরিধান-প্রতিরোধী ইস্পাত থেকে তৈরি করা হয়, অংশের উপর নির্ভর করে...